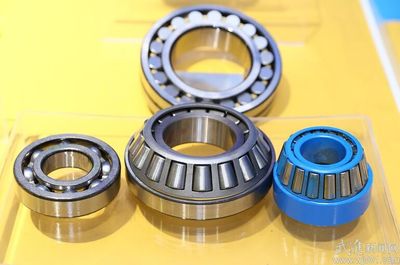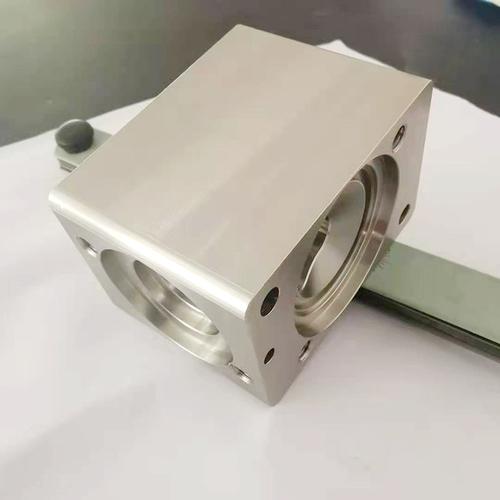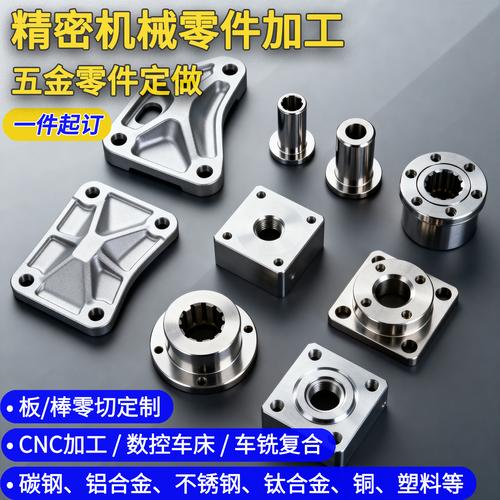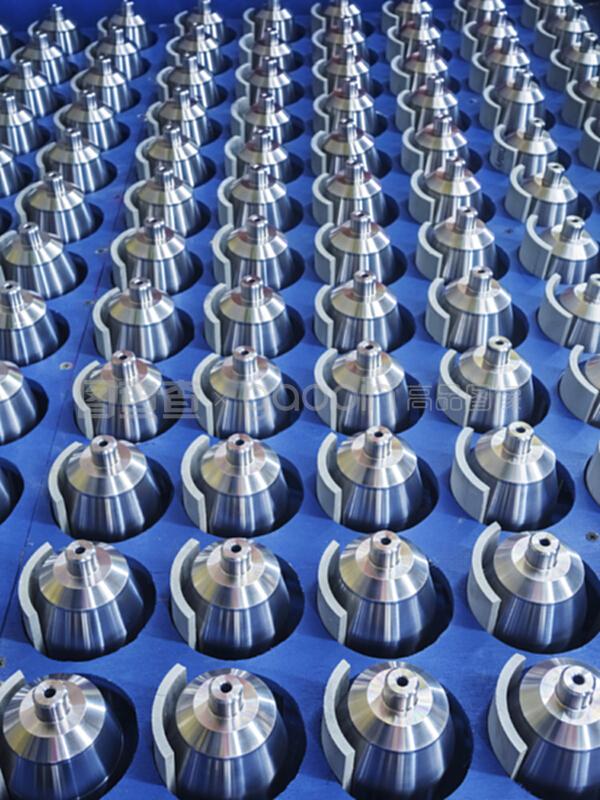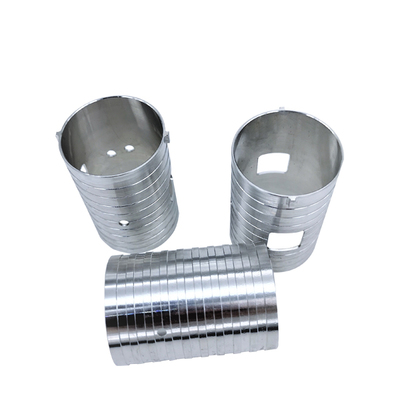
在制造业向高端化、智能化转型的今天,精密机械零件加工已成为航空航天、医疗器械、自动化设备及科研开发等领域的关键支撑。其中,CNC(计算机数控)加工凭借高精度、高一致性和强大的柔性制造能力,成为铝合金、不锈钢等材料的首选加工方式。尤其对于单件定做、小批量研发试制以及复杂五金零件制造,CNC数控车床与加工中心展现出了不可替代的优势。
一、为什么选择CNC加工精密机械零件?
CNC加工通过数字程序控制机床运动,能够实现微米级的加工精度(通常可达±0.005mm~±0.01mm),且重复性好。对于形状复杂、公差严格、表面质量要求高的机械零件,传统手动机床难以胜任,而CNC数控车床、铣床、车铣复合中心则可以轻松完成。CNC加工适合从单件到批量的灵活生产,无需开模,特别适合产品研发阶段的快速验证与单件定做。
二、铝合金与不锈钢:两种主流材料的加工要点
1. 铝合金加工
铝合金密度低、导热性好、切削性能优良,广泛应用于无人机结构件、机器人关节、光学设备外壳等。CNC加工铝合金时刀具磨损小,可采取高转速、大进给策略获得光洁表面。但铝合金刚性相对较低,装夹时需防止变形,薄壁零件更需注意夹紧力与切削参数优化。常用牌号包括6061、7075、2024等,其中7075强度高,适合承力结构件。
2. 不锈钢加工
不锈钢强度高、耐腐蚀、耐高温,常见于医疗器械、食品机械、化工泵阀及精密轴类零件。但其加工硬化倾向明显、导热性差,切削时易产生高温和刀具磨损。因此,加工不锈钢需选用耐磨性好的硬质合金刀具,并采用较低的切削速度和充足的冷却液。常用的304、316L、17-4PH等牌号,根据零件用途选择。对于精密细长轴、薄壁套等,CNC车床配合跟刀架或专用夹具可保证精度。
三、CNC数控车床单件定做流程
单件定做与大批量生产不同,每一件零件都需要独立编程、装夹与检验。典型流程包括:
- 需求沟通与技术评估:客户提供图纸(2D或3D)及技术要求,加工方评估工艺可行性与成本。
- 材料准备:根据用途选择铝棒、不锈钢棒或板材,单件采购通常选用标准规格就近下料。
- 数控编程与模拟:使用CAM软件生成刀具路径,并仿真验证,避免干涉与过切。
- 机床调试与加工:对刀、设定工件坐标系,首件采用保守参数试切,测量后修正补偿。
- 质量检验:使用卡尺、千分尺、三坐标测量机(CMM)或投影仪检测尺寸、形位公差与表面粗糙度。
- 后处理:去毛刺、抛光、阳极氧化、钝化等表面处理,以满足防腐或美观要求。
四、单件定做中常见的挑战与对策
- 装夹变形:对于薄壁环、细长轴,可采用软爪、专用夹具或真空吸附,并合理分布夹紧力。
- 刀具成本分摊:单件生产时刀具费用占比高,可通过选用通用刀具、优化走刀路径降低消耗。
- 精度一致性:环境温度、机床热变形会影响尺寸,必要时应恒温加工或在机测量补偿。
- 表面质量要求:通过调整切削参数、采用高速切削或增加抛光工序实现镜面效果。
五、五金数控车床与加工中心的选择
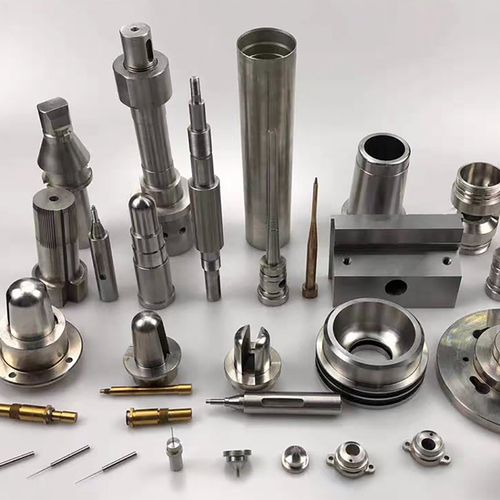
数控车床适合轴类、套类、盘类回转体零件,如连接件、轴承座、喷嘴等。若零件带有铣削特征(如槽、孔、多边形),则更适合车铣复合机床或加工中心一次装夹完成,以减少累计误差。单件定做时,车铣复合可显著缩短周期,提升精度。
六、
精密机械零件加工中,CNC铝合金与不锈钢数控车床单件定做既是一门技术,也是一项服务。选择经验丰富的加工伙伴,从图纸分析、材料建议到工艺优化全程配合,能够确保零件性能与交期。无论是产品原型、维修备件还是非标五金件,专业CNC加工都能提供高效、精准的制造解决方案,助力研发与生产无忧。