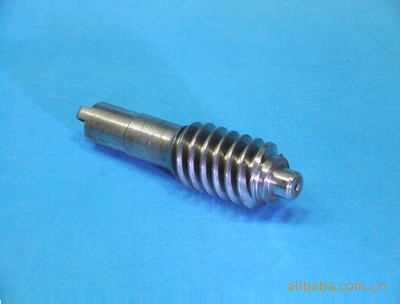
在现代机械制造领域,传动丝杆与梯形丝杆作为核心传动元件,广泛应用于机床、自动化设备、升降平台及各类重型机械中。对于长度范围为1至3米的丝杆,采用滚丝机进行生产已成为一种高效、精密的工艺选择。本文将围绕滚丝机在加工1-3米传动丝杆和梯形丝杆机械零件时的技术特点、工艺优势及应用场景展开阐述。
一、滚丝机加工长丝杆的工艺特点
滚丝机通过两个或三个滚丝轮的挤压作用,使金属坯料在旋转过程中产生塑性变形,从而形成螺纹。对于1-3米的传动丝杆和梯形丝杆,滚丝工艺需解决长径比大、刚性不足和弯曲变形等问题。通常采用以下措施:
- 带支撑装置的滚丝机:在滚压过程中增加中心架或跟刀架,减少丝杆的径向跳动和弯曲。
- 分段滚压或连续滚压:对于3米以内的丝杆,可采用连续滚压方式,保证螺纹全长的导程精度。
- 坯料预矫直:在滚丝前对棒料进行矫直,确保初始直线度,从而获得稳定的螺纹质量。
二、传动丝杆与梯形丝杆的滚丝优势
与传统车削或铣削工艺相比,滚丝机生产1-3米丝杆具有显著优势:
- 材料利用率高:滚丝属于无屑加工,节省原材料,尤其适合批量生产。
- 表面质量好:滚压后金属纤维连续,表面粗糙度低,耐磨性提高,疲劳强度增强。
- 生产效率高:单件加工时间短,易于实现自动化上下料。
- 精度稳定:滚丝轮精度高,可稳定达到7级或8级精度,满足一般传动要求。
对于梯形丝杆(如Tr30×6、Tr40×7等),滚丝工艺可加工出标准的30°梯形牙形,保证螺纹的承载能力和自锁性能。
三、机械零件的应用场景
1-3米传动丝杆和梯形丝杆作为机械零件,常见于以下设备:
- 升降机与舞台设备:梯形丝杆用于同步升降,要求全长直线度和导程累积误差小。
- 数控机床进给轴:传动丝杆传递运动,滚丝加工确保螺纹表面硬度和耐磨性。
- 包装机械与输送线:长丝杆用于调节和定位,滚丝工艺保证批量一致性。
- 建筑机械:如钢筋滚丝机加工的丝杆用于连接件,要求高强度螺纹。
四、质量控制要点
生产1-3米丝杆时,需重点控制以下参数:
- 导程精度:使用激光干涉仪或丝杆检查仪测量,确保累积误差在允许范围内。
- 螺纹牙形半角:滚丝轮修整精度直接影响牙形,需定期检测。
- 直线度:滚压后需进行校直,必要时采用压力矫直机。
- 表面硬度:对于要求耐磨的丝杆,可在滚丝后进行表面淬火或氮化处理。
###
滚丝机生产1-3米传动丝杆和梯形丝杆机械零件,凭借其高效、精密、节能的特点,已成为现代制造业的重要工艺。通过合理的设备选型、工艺参数优化和质量控制,可稳定生产出满足各类机械传动需求的高品质丝杆。随着滚丝技术的不断进步,其应用范围将进一步扩展,为机械零件制造提供更优解决方案。